Scenario Deep Dive · 制造与质检
制造与质检:工位、批次与质量记录的一条链
工位上的量具与相机、产线上的设备柜、批次台账,三段接起来才叫质量数据。已交付:产线设备互联、表面缺陷检出与复检分流;可评估:协作臂上下料与柔性分拣。
已交付测点接入 · 缺陷检出 可评估协作臂分拣
01 · Site Conditions
现场条件:工位、质检台与产线测试区
制造现场分三类作业面。它们的节拍、洁净度、供电与网络条件不同,采集与安装方式也不同。
CELL · 工位节拍敏感
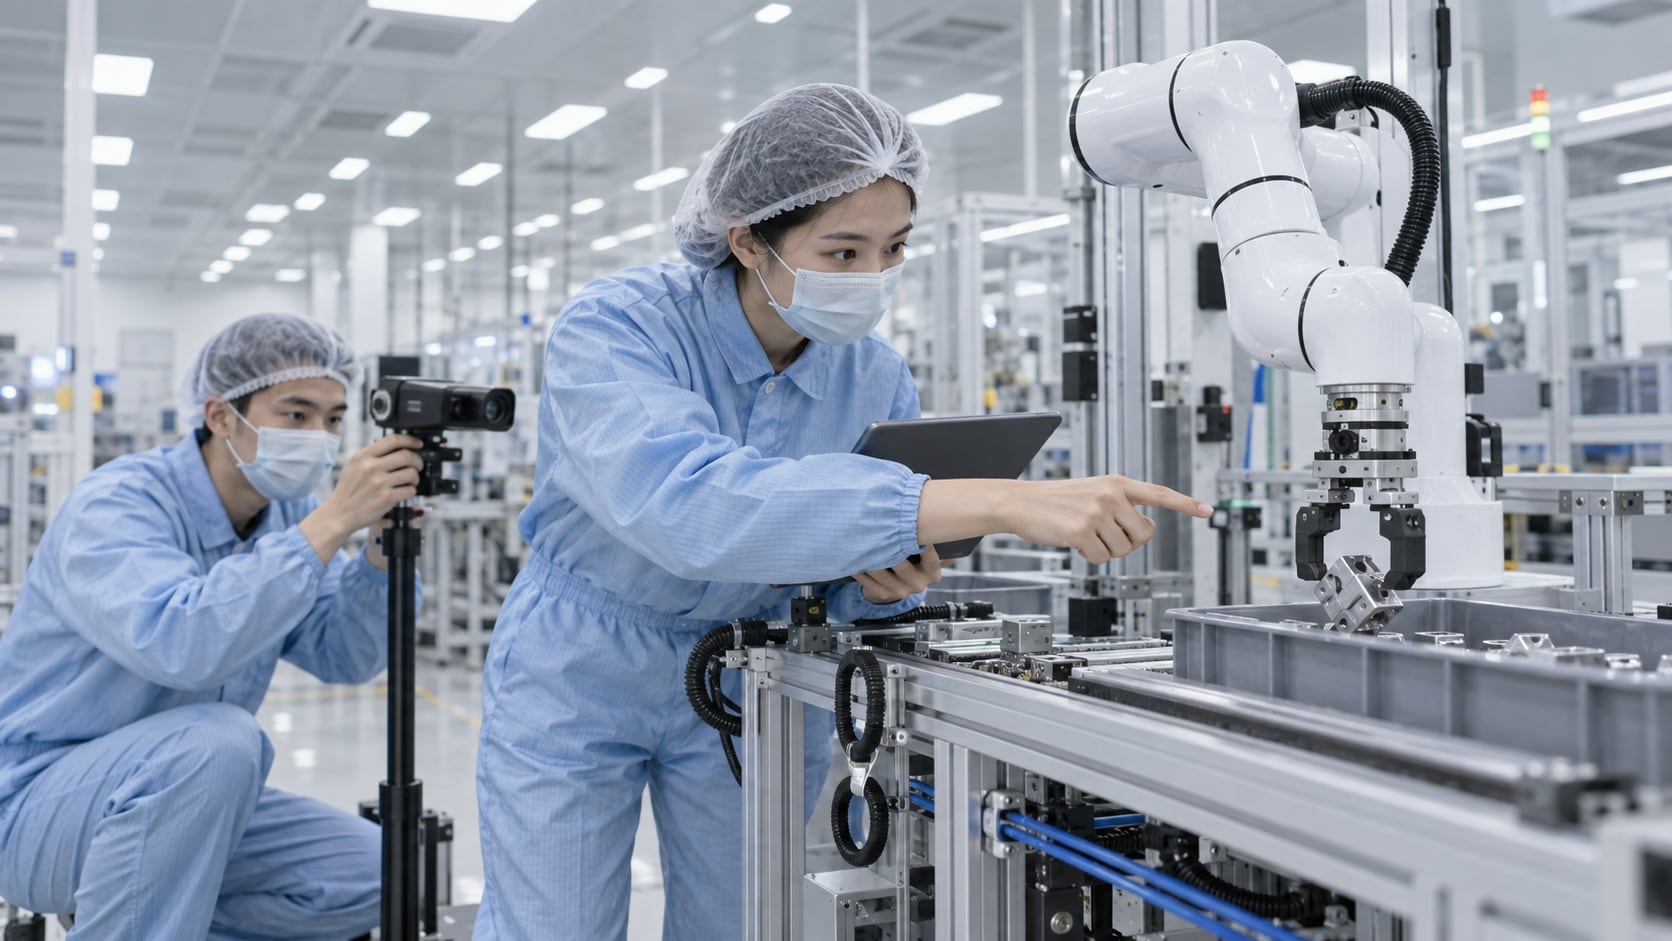
检测工位与产线工位
相机、光源、工控机与执行机构。安装空间受线体与防护罩限制,供电与网络就近取用,改造不能停线。
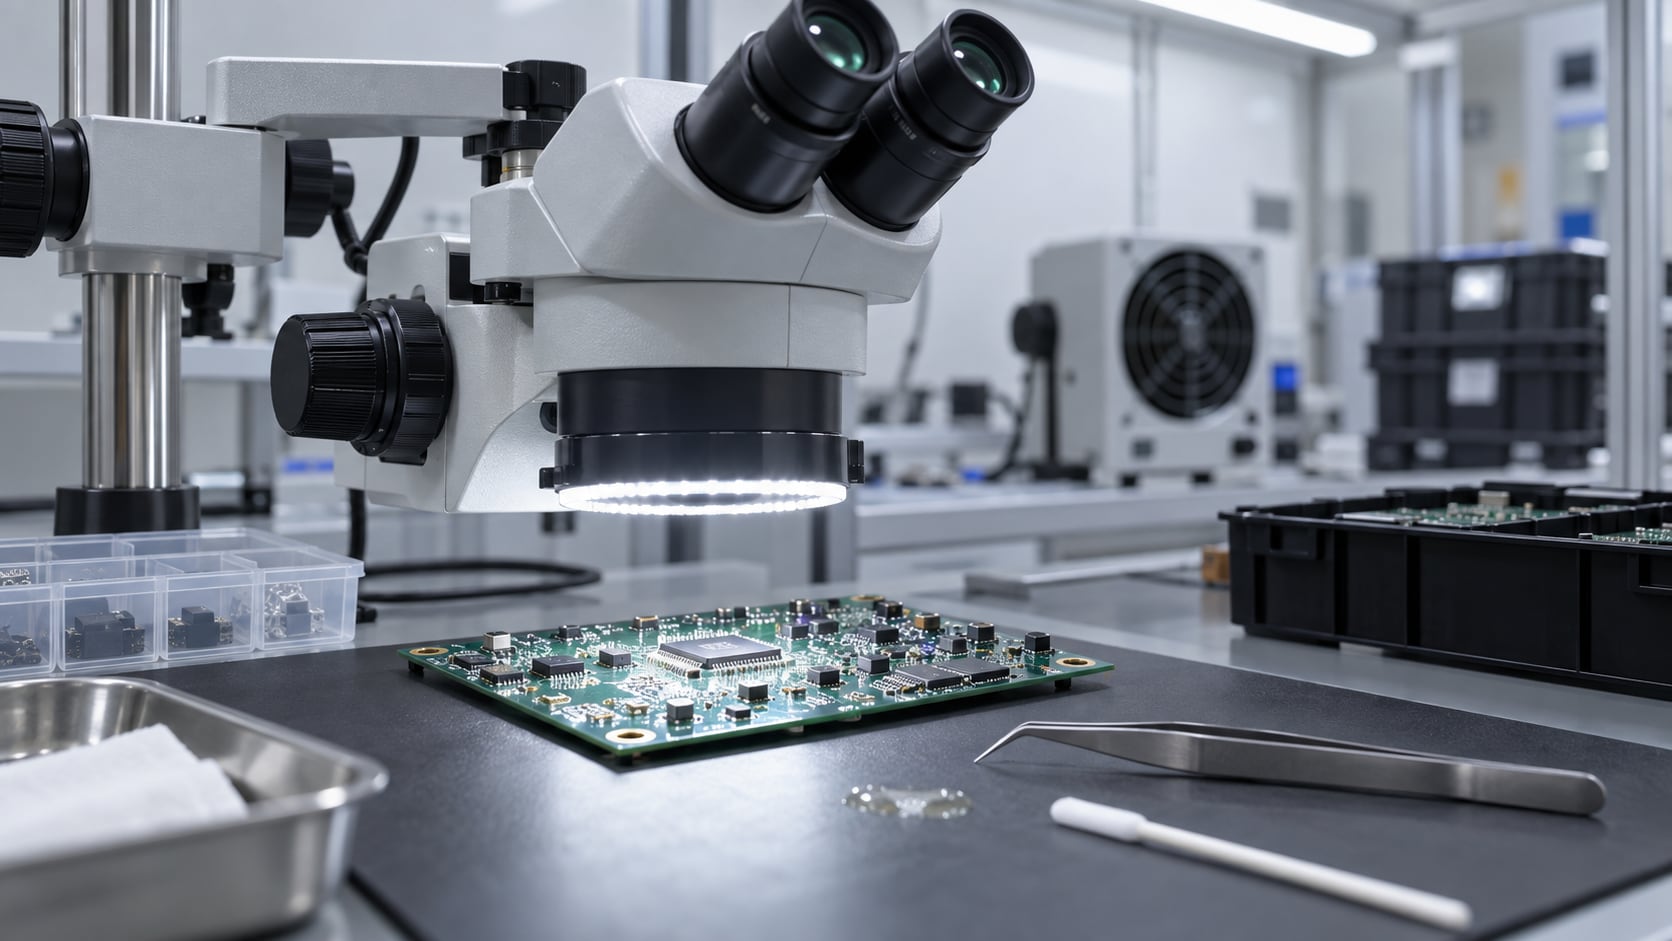
QC · 质检台洁净
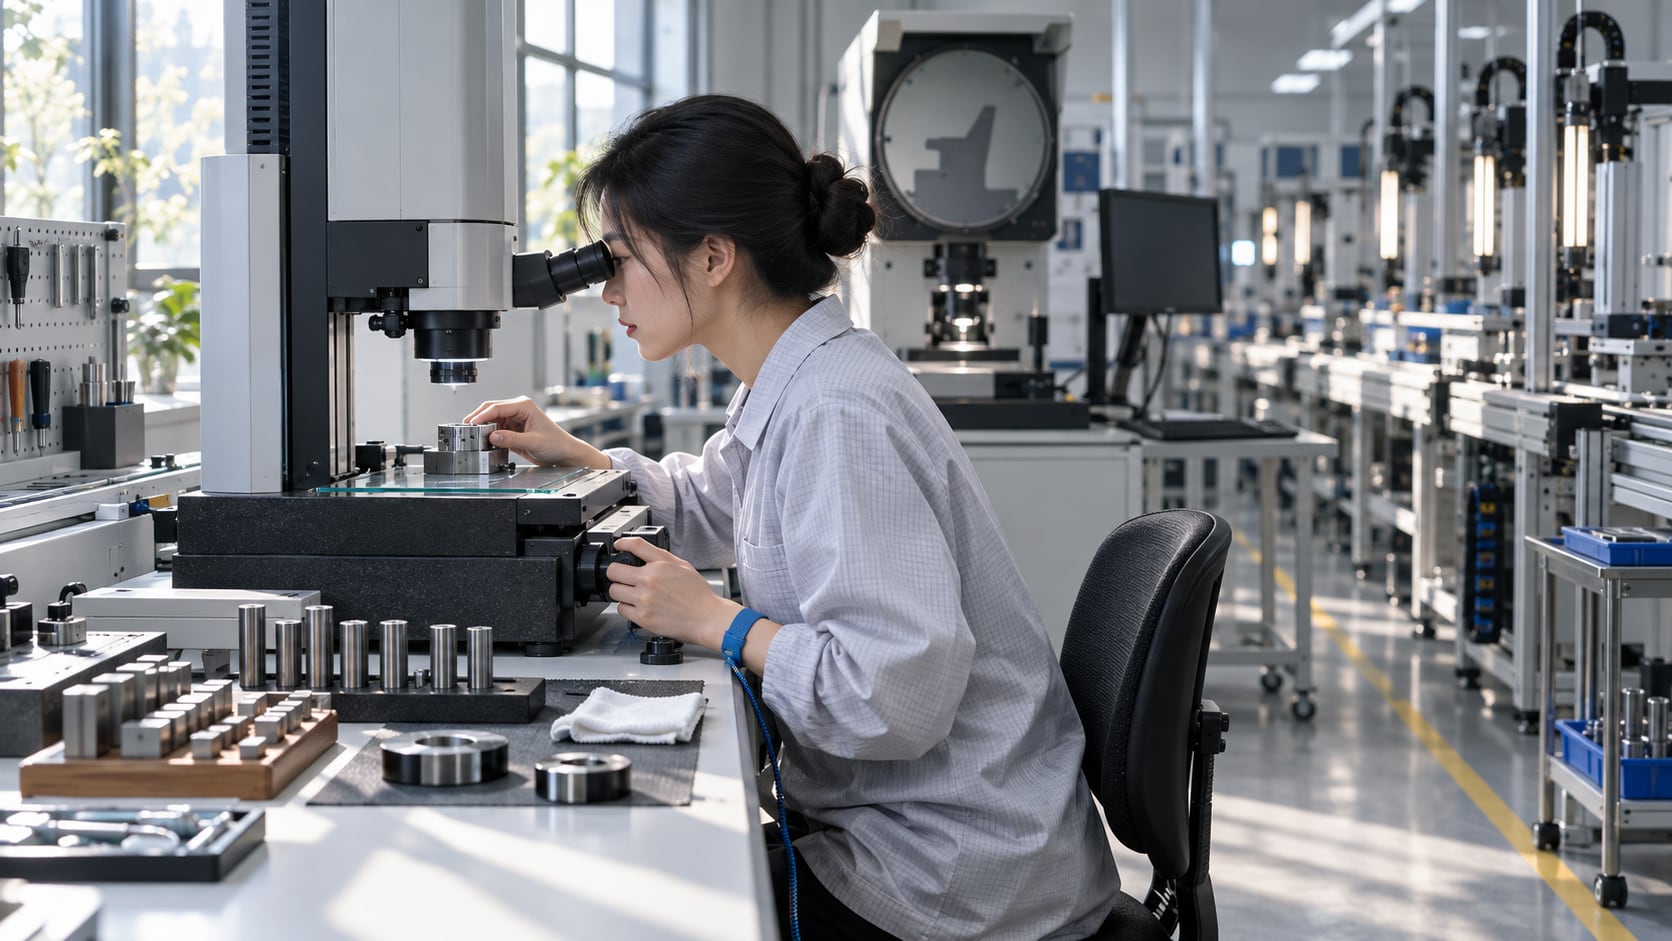
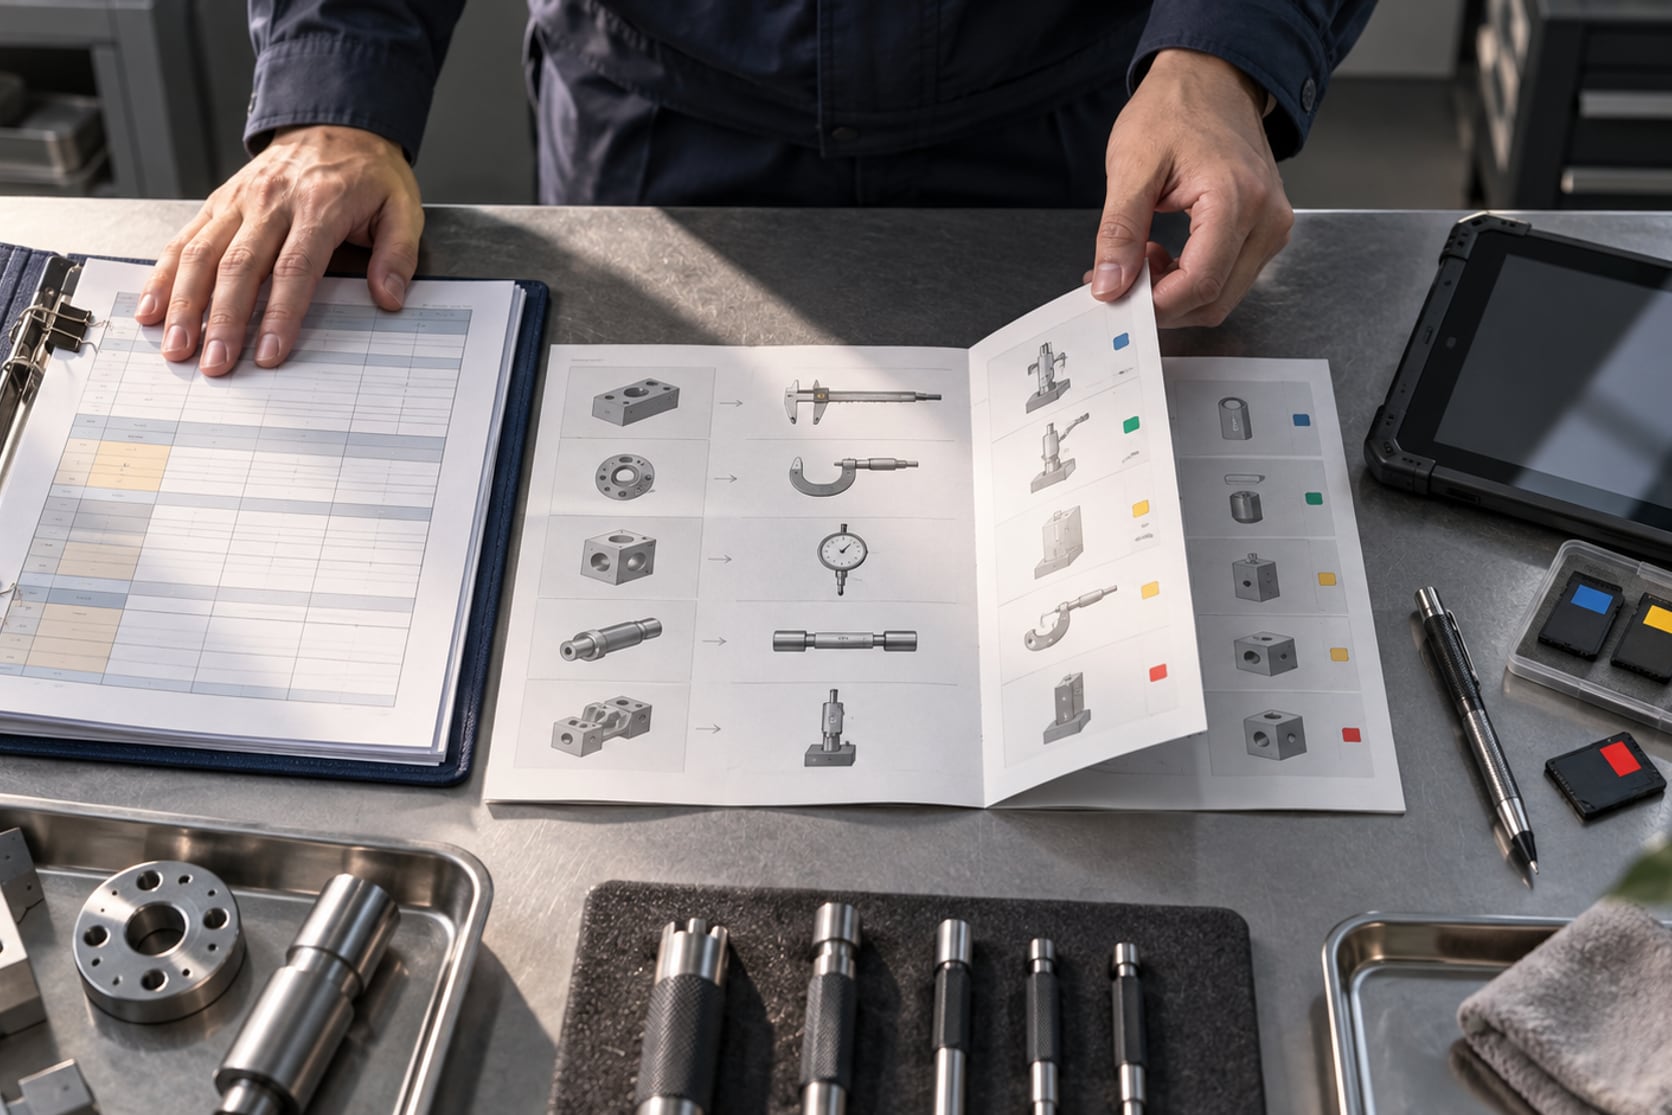
量具与质检台
二次元测量仪、塞规与量块、电子秤。数据多为本地输出,需要确定是手工录入还是取仪器结果。
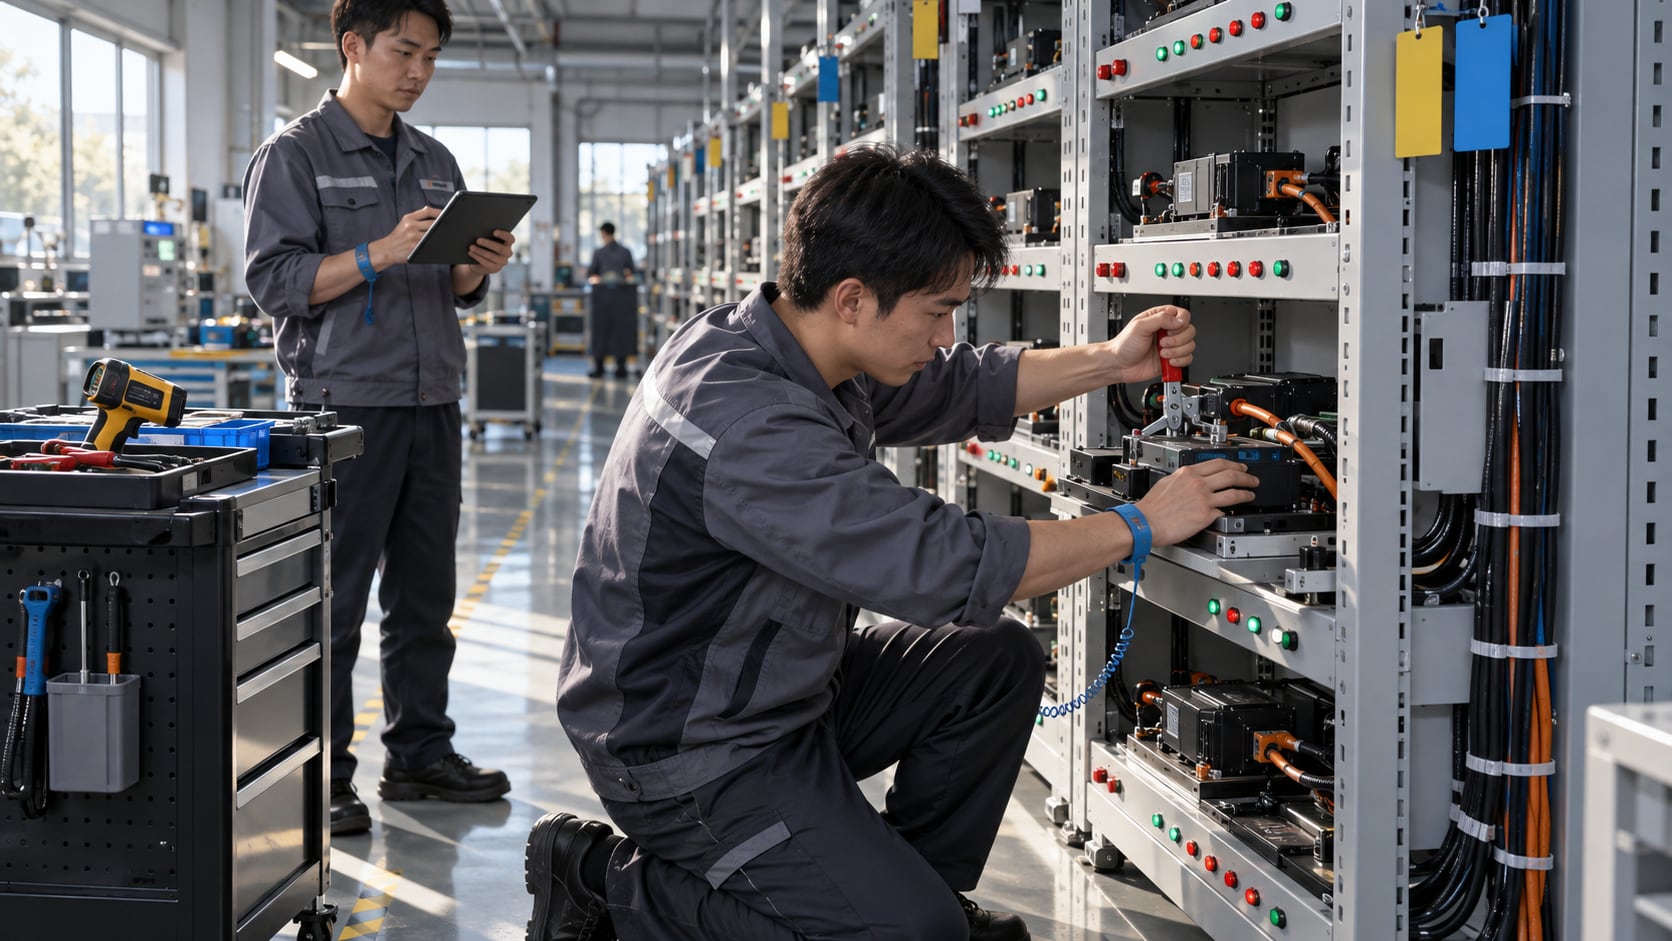
EOL · 测试区测试
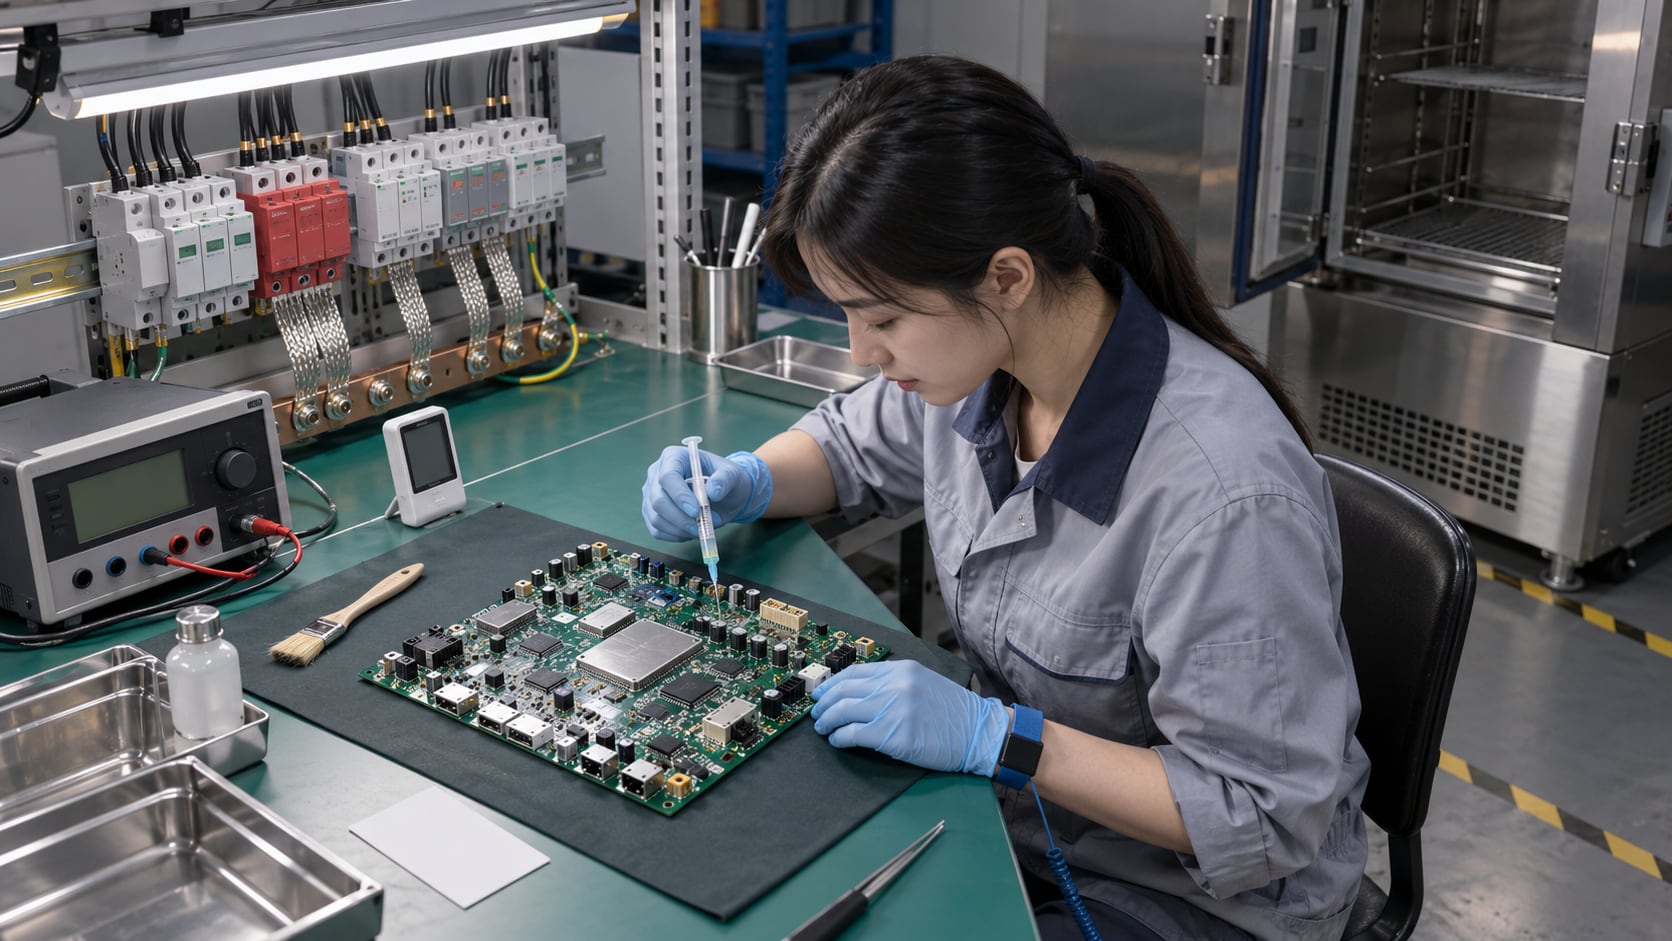
产线测试与老化区
测试治具、老化架与屏蔽室。这里产生设备序列号与测试结果,是质量记录的第一手来源。
开工前要确认的四项条件
- 供电与安装空间:柜内导轨长度、线体侧面的安装位、防护罩开孔尺寸
- 网络与带宽:检测图像上行需要多少带宽,是否允许走厂内既有网络
- 洁净与防护:洁净等级、防静电要求、是否需要无风扇与三防处理
- 停线窗口:安装与调试能占用多长的停线时间,是否需要夜间与周末作业
现场条件由双方共同确认。未确认项进风险清单,不默认满足;影响节拍与停线窗口的条件,在项目计划里标为前置条件。
02 · Data Path
数据链路:从量具与相机到批次台账
四段链路,每段写清现场有什么、我们做什么、谁配合。图像与结构化数据分开走,带宽与保留期分开谈。
| 环节 | 现场有什么 | 我们怎么做 | 谁配合 |
|---|---|---|---|
| 采集 | 相机、量具、PLC、测试治具与老化架 | 相机走网络协议,PLC 与量具走串口或总线;只读取状态与结果,不改既有控制程序 | 设备供应方提供协议与地址 |
| 汇聚 | 线体侧面与设备柜内的安装位 | 站端网关做协议转换与本地清洗,按工位与批次打时间戳 | 客户提供安装位与供电 |
| 上行 | 厂内既有网络,或需要单独上行的图像流 | 结构化数据走既有网络,图像按带宽与优先级单独承载;弱网时本地缓存 | 客户确认网络归属与带宽 |
| 建模 | 既有工单号、批次号与设备编号规则 | 批次与设备模型按既有编号规则建模,台账字段与质检口径同步确认 | 客户质量口确认字段与口径 |
- 协议与地址逐台核对,核对不通过的设备列入待确认清单
- 图像与结果分开统计:结果用于判定,图像用于复核与追溯
- 断网与恢复各做一次演练,记录缓存时长与补传完整性
03 · Control Actions
控制动作:判定、分流与换型
质检的动作要能解释:为什么判不良、为什么进复检、换型后参数从哪来。界线在方案阶段写清。
EDGE · 就地判定
就地判定与分流
- 确定不良直接给出剔除或标记信号,由既有执行机构动作
- 疑似不良打标进复检队列,不直接判废
- 测量类超差触发复测一次,复测仍超差才计入不良
判定阈值与延时按机型写进规则表,随组态工程备份,可回退到上一版。
PLATFORM · 人工确认
换型与人工确认
- 换型按机型调用参数模板,首件检验通过后才进入批量
- 阈值修改与模板变更实行双人确认并留变更记录
- 批次判定结论与让步放行由质量负责人签字
平台侧负责工单派发、复检结果回填与批次台账,不替代既有的质量判定制度。
动作边界写在项目计划里:谁触发、谁确认、异常回退到哪一层。涉及既有安全联锁与产线控制的动作,以客户既有控制逻辑为准。
04 · Deliverables
交付物与责任边界
六项资料随项目节点移交,验收以功能与链路核对表为准。判定规则与样本记录是质检场景里最容易被漏掉的两项。
| 交付物 | 内容 | 责任方 | 验收看什么 |
|---|---|---|---|
| 点位表 | 设备、测点、协议、地址与所属工位 | 我方编制,客户设备口确认 | 逐台核对,待确认项单列 |
| 判定规则表 | 缺陷类别、阈值、延时与复检条件 | 我方编制,客户质量口签字 | 典型样本逐类过一遍 |
| 样本与标注记录 | 缺陷样本来源、标注口径与更新记录 | 客户提供样本,我方标注并留档 | 样本可追溯到批次 |
| 接线与网络拓扑 | 相机、网关与执行机构的接线与链路 | 我方编制,客户电气口确认 | 按图抽检端子与链路标识 |
| 验收记录与运维手册 | 功能核对结果、告警分级、常见处置 | 双方签署,我方做交接培训 | 动作逐条触发一次 |
行业专项资质(如计量器具检定、行业准入认证):不适用——不在本方案交付范围。项目确有要求的,按项目单列清单并明确责任方与取证周期,不预写、不暗示已取得。
05 · FAQ
制造与质检的常见问题
检出率怎么定义
口径在项目启动时与客户共同确认:按抽检基准还是全检、缺陷类别怎么归类、复检后是否计入。站内不预设通用数字,也不用未定义的口径做对比。
误判和复检怎么设
阈值分两档:确定不良直接给出剔除或标记信号,疑似不良打标进复检队列,由质检员判定后回写结论。复检结论进样本库,用于阈值与样本集的迭代。
检测图像能不能不出厂
可以。端侧推理后只上报结构化结果与事件片段,原始图像留在厂内。哪些图像出厂、保留多久、谁能调阅,写进项目的数据边界约定,验收时按约定核对。
既有 PLC 与相机怎么接
相机走网络协议接入,PLC、量具与测试治具走串口或总线采集。我们只读取状态与结果,不改既有控制程序;需要写入的动作(如剔除信号)单独列清单并双方确认。
换型换线要改什么
参数模板按机型保存,换型调用对应模板并做首件检验。若工装、打光或相机位置发生变化,需要重新标定并更新标定记录,这部分工作量单独列入变更范围。
打光与工装谁负责
我们提供检测要求、打光布置建议与相机安装条件,工装制造按项目分工执行。验收以首件与试运行批次的判定结果为准,样本由客户提供并确认标注口径。
Next Step
带上工位照片与样本,我们先做一次检测条件确认
工位照片、缺陷样本、既有 PLC 与网络情况,越具体越好。确认完条件,再谈检测方案与交付范围。